


„Kui robotiga kaob ära üks miinimumpalgaga töökoht, kas robot siis tasub ära? No ei tasu.“
Umbes sellise lausega võib alata täiesti reaalne robotiseerimisprojekti tasuvuse arutelu. Robot koos haaratsi, ohutuslahenduse, integratsiooni, paigalduse ja muu vajalikuga maksab näiteks 100 000 eurot. Ettevõte on seadnud investeeringule ootuseks, et see tasuks ära viie aastaga. Kui roboti peamiseks rahaliseks võiduks lugeda ühe töötaja tööjõukulu, jääb sellest esimeses lihtsas arvutuses viieaastase tasuvusaja saavutamiseks väheks.
Siit on lihtne teha järeldus, et robot on liiga kallis või inimese töö liiga odav. Mõnikord ongi see õige vastus. Aga enne projekti kõrvale jätmist tasub küsida, kas me üldse arvutasime õiget asja.
Kui robot võtab üle ühe selgelt piiritletud töö ja selle tulemusena saab ühe töötaja töökoha päriselt kaotada, on arvutus üsna lihtne: üks robot tööle, üks inimene vähem. Robotiseerimise majanduslik mõju ei piirdu aga alati ainult tööjõukuluga. Robot võib muuta ka protsessi kiirust ja suurendada selle tootmisvõimsust. Siis tekib järgmine küsimus: kas suurem tootmisvõimsus tähendab ka suuremat toodangut?
Võtame lihtsa näite. Pastakatehases valmistab üks protsess 1000 pastakakorki tunnis. Pärast robotiseerimist suudab see valmistada 4000 korki tunnis. Selle protsessi tootmisvõimsus on kasvanud neli korda. Kui ülejäänud tehas suudab endiselt valmistada ainult 1000 pastakat tunnis, ei ole ettevõtte valmistoodangu maht aga muutunud. Meil on lihtsalt protsess, mis suudab valmistada rohkem korke, kui ülejäänud tootmine kasutada suudab.
Sama viga on lihtne teha robotiseerimisprojekti tasuvuse hindamisel. Kohalikku muutust ei saa automaatselt käsitleda ettevõtte majandusliku mõjuna. Vabanenud töötund ei ole veel tööjõusääst, suurem masina tootmisvõimsus ei ole veel suurem valmistoodangu maht ja suurem valmistoodangu maht ei ole veel suurem müük.
Seetõttu tuleb enne eurode juurde jõudmist aru saada, mida robotiseerimine tootmises tegelikult muudab ja kui kaugele see muutus tootmisahelas ulatub. Alles seejärel saab hinnata, milline osa muutusest jõuab ettevõtte rahavoogu ja kas investeering on majanduslikult põhjendatud.
Selle loogika läbimängimiseks kasutan järgnevalt ühte fiktiivset ettevõtet ja kahte erinevat robotiseerimisprojekti. Mõlema puhul tahame lõpuks vastata samale küsimusele – kas investeering tasub ära –, kuid robotiseeritava tegevuse koht tootmisprotsessis on väga erinev.
Nälg & Võlg AS – kaks robotiseerimise lähteülesannet
Kotiliin. Ettevõttel on fikseeritud taktiga tootmisliin, mille valmistooteks on saepurukott. Liin toodab 1000 saepurukotti vahetuses ning seda teenindab kaks töötajat: liinioperaator ja liini lõpus töötav ladustaja. Ladustaja põhiülesanne on võtta liinilt tulevad saepurukotid vastu ja laduda need alustele. Ettevõte kaalub selle töö robotiseerimist.
Liini tootmisprotsess ja tootmisvõimsus on olemasoleva mahu jaoks optimeeritud ning ladumise robotiseerimine liini tootmisvõimsust ei muuda. Järgmise viie aasta jooksul turunõudluses olulist kasvu ei prognoosita, mistõttu lähtume nii robotita kui robotiga stsenaariumis praeguse tootmismahu püsimisest.
Kotiliin: tootmisliin → robotiseeritav ladumine → valmistoode
Mööblitootmine. Ettevõtte CNC-seade töötab 1800 tundi aastas ning seda teenindab üks operaator, kes teeb kogu seadme teenindamiseks vajaliku operaatoritöö. CNC-l töödeldakse erinevaid detaile, mille mõõtmed, töötlused ja partiide suurused varieeruvad. Ettevõte kaalub CNC detailide laadimise ja mahavõtmise robotiseerimist.
CNC on ainult üks etapp pikemas tootmisahelas. Sama detail läbib enne CNC-d eelnevaid ja pärast CNC-d järgnevaid tootmisoperatsioone ning muutub valmistooteks alles kogu tootmisahela läbimise järel.
Järgmise viie aasta jooksul prognoosib ettevõte mööblitoodete turunõudluse järkjärgulist kasvu. Viienda aasta lõpuks on nõudlus tänasega võrreldes 10% suurem. Arvutuses eeldame lihtsustatult ühtlast kasvu: esimesel aastal 2%, teisel 4%, kolmandal 6%, neljandal 8% ja viiendal aastal 10% võrreldes tänase mahuga. See kasvuprognoos ei sõltu robotiseerimisest, vaid tuleneb turunõudlusest ning on mõlemas stsenaariumis sama.
Mööblitootmine: eelnevad operatsioonid → robotiseeritav CNC teenindamine → järgnevad operatsioonid → … → valmistoode
Esmapilgul on mõlema projekti küsimus sama: kas inimese tehtavat tööd tasub teha robotiga? Tegelikult on nende lähtepositsioon väga erinev.
Edasi vaatame mõlemat projekti sama loogika järgi. Me ei eelda ette, et robot asendab ühe töötaja, suurendab tootlikkust või tasub ennast ära. Kõigepealt tuleb välja selgitada, mida robot kummaski tootmises tegelikult muudab.
Kuidas otsustada, kas investeerida?
Mõlema projekti puhul tahame lõpuks vastata samale küsimusele: kas robotisse tasub investeerida? Selleks ei ole vaja eraldi robotite tasuvusarvutust. Kasutada saab tavapäraseid investeeringute hindamise meetodeid.
Kõige lihtsam neist on ROI (Return on Investment), mis näitab investeeringu netotulu suhet investeeringu suurusesse:
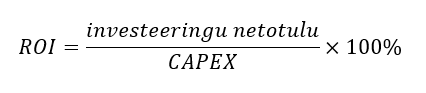
ROI vastus on protsent. Investeeringu netotulu tähendab siin robotiga ja robotita stsenaariumi rahalise tulemuse erinevust valitud perioodi jooksul pärast projektiga kaasnevate täiendavate kulude arvestamist. ROI kasutamisel tuleb seetõttu alati määratleda ka periood, mille kohta seda arvutatakse.
Tasuvusaeg näitab, mitme aastaga teenib investeering ennast tagasi. Kui investeeringust tekkiv aastane täiendav netorahavoog on ühtlane, saab kasutada lihtsat valemit:
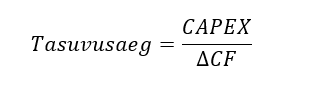
Tasuvusaja vastus on aastates. Kui rahavood aastati muutuvad, leitakse tasuvusaeg tegelike aastaste rahavoogude kumuleerimise järgi. Nälg & Võlg AS on seadnud robotiseerimisprojektidele eesmärgiks kuni viieaastase tasuvusaja.
Mõlema arvutuse keskne suurus on robotiseerimisest tekkiv täiendav netorahavoog. See leitakse robotiga ja robotita stsenaariumi võrdlemisel:
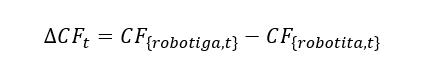
kus CF tähistab rahavoogu ja t vaadeldavat aastat. Robotiseerimisprojekti puhul võib selle üldistada kujule:
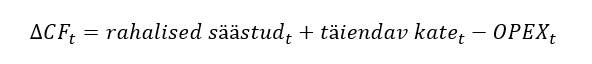
Rahalised säästud võivad tekkida näiteks tööjõu-, ületunni-, materjali- või kvaliteedikulude vähenemisest. Täiendav kate võib tekkida suurema müüdava toodangu kaudu ning tähendab lisamüügist pärast sellega kaasnevate muutuvkulude katmist alles jäävat osa, mitte kogu lisakäivet. OPEX on robotiseerimisega kaasnev täiendav jooksev kulu, näiteks energia-, hooldus-, remondi- või tarkvarakulu. Arvutusse lähevad ainult need muutused, mis robotiga ja robotita stsenaariumi vahel tegelikult erinevad.
CAPEX on seevastu projekti alginvesteering eurodes: robot, haarats, ohutuslahendus, integratsioon, paigaldus ja muud projekti käivitamiseks vajalikud investeeringukulud.
ROI ja tasuvusaeg annavad investeeringust kiiresti arusaadava pildi, kuid ei arvesta raha ajaväärtust. Selleks kasutame NPV-d ehk puhas nüüdisväärtust:
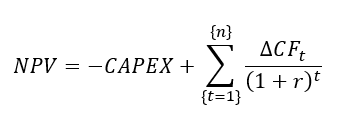
kus n on investeeringu hindamisperiood aastates ja r ettevõtte nõutav aastane tootlus ehk diskontomäär. NPV vastus on eurodes. Positiivne NPV tähendab, et projekt loob nõutavat tootlust arvestades väärtust, null tähendab nõutava tootluse täpset saavutamist ning negatiivne NPV sellele alla jäämist.
Nõutav tootlus toob arvutusse kapitali alternatiivkulu ja investeeringu riski. Madalama riskiga võrdluspunktiks võib võtta näiteks riigivõlakirjade tootluse. Eesti riigi 2026. aastal emiteeritud võlakirjade tootlused on olnud suurusjärgus 3–4% aastas. Robotiseerimisprojektiga kaasnevad lisaks tehnoloogilised, tootmis- ja äririskid. Seetõttu kasutame Nälg & Võlg AS-i näites nõutava tootlusena 8% aastas. See ei ole robotiseerimisprojektide üldine norm, vaid meie fiktiivse ettevõtte investeerimisotsuse eeldus.
Veel üks võimalus investeeringu hindamiseks on IRR ehk sisemine tasuvusmäär. IRR on diskontomäär, mille korral projekti NPV võrdub nulliga:
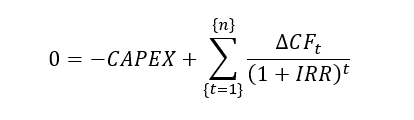
IRR vastus on protsent ning seda saab võrrelda ettevõtte nõutava tootlusega. Kui IRR on nõutavast tootlusest kõrgem, ületab projekt selle tootlusnõude.
Arvutusmeetodid on seega olemas. Probleem tekib enne arvutamist: me peame teadma, millest tegelikult koosneb.
Kotiliinil on võimalikku rahalist mõju suhteliselt lihtne piiritleda. Mööblitootmises ei tea me veel, kui suurele osale tootmisprogrammist robot sobib, kui palju operaatori tööaega tegelikult vabaneb, kas sellest tekib tööjõukulu vähenemine ega seda, kas võimalik tootmisvõimsuse kasv jõuab lõpuks müüdava valmistoodanguni.
Valemid on olemas, aga meil pole veel kõiki õigeid numbreid, mida neisse panna.
Nende leidmiseks tuleb minna Excelist tagasi tootmisse. Selleks läbime mõlema projektiga samad kontrollküsimused.
Mida me tegelikult juba teame?
Tasuvusarvutuse tegemiseks ei piisa roboti hinnast, töötaja palgast ega masina teoreetilisest tootmisvõimsusest. Kõigepealt tuleb välja selgitada, mida robotiseerimine tootmises tegelikult muudab ja kui kaugele selle muutuse mõju ulatub. Alles seejärel saab otsustada, millised muutused jõuavad ettevõtte rahavoogu.
Mõlema projekti puhul kasutame sama kontrollküsimuste jada. Alustame robotiseeritavast tegevusest ning liigume tootmises edasi ainult siis, kui robotiseerimise mõju selleks põhjust annab.
| Kontrollküsimus | Kotiliin | Mööblitootmine | |
| 1 | Kas robotiseerimise eesmärk on määratud? | Jah | Jah |
| 2 | Kas olulised tuleviku eeldused on teada? | Jah | Jah |
| 3 | Kas robotiseerimise vahetu mõju on teada? | Jah | Pole teada |
| 4 | Kas vabaneva ressursi suurus ja kasutus on teada? | Jah | Pole teada |
| 5 | Kas on teada, kui kaugele robotiseerimise mõju tootmissüsteemis ulatub? | Ei | Pole teada |
| 6 | Kas robotiseerimine muudab müüdava valmistoodangu mahtu? | Ei | Pole teada |
| 7 | Kas robotiga ja robotita stsenaariumi rahavoo erinevus on teada? | Pole teada | Pole teada |
| 8 | Kas investeering vastab ettevõtte tasuvus- ja tootlusnõuetele? | Pole teada | Pole teada |
| 9 | Kas tasuvuse piirid ja kriitilised eeldused on teada? | Pole teada | Pole teada |
„Pole teada“ tähendab, et vastuse leidmiseks tuleb analüüsiga edasi minna. Kotiliinil on põhjuslik ahel lühike, mööblitootmises tuleb robotiseerimise mõju jälgida kaugemale läbi tootmisprotsessi.
1. Probleem – mida tahame robotiseerimisega saavutada?
Esimene küsimus ei ole, millist robotit osta, vaid millist probleemi investeeringuga lahendatakse.
Kotiliinil on eesmärk automatiseerida valmistoodangu ladumine alustele. Robot ei pea suurendama liini tootmismahtu, sest olemasolev liin suudab vajaliku mahu valmistada ning järgmise viie aasta jooksul olulist nõudluse kasvu ei prognoosita.
Mööblitootmises on eesmärk automatiseerida CNC detailide laadimine ja mahavõtmine. Siin on teada ka tulevane tootmisvajadus: mööblitoodete nõudlus kasvab prognoosi järgi viie aastaga 10%. See ei tähenda veel, et robot võimaldab rohkem toota. Teame ainult, millist tegevust soovime automatiseerida ja et tulevikus võib olla vaja senisest rohkem toodangut.
2. Tuleviku eeldused – mis muutub ka ilma robotita?
Investeeringut ei saa võrrelda ainult tänase olukorraga. Robotiga ja robotita stsenaarium peavad lähtuma samadest tulevikueeldustest, välja arvatud muutused, mida põhjustab investeering ise.
Kotiliinil eeldame, et järgmise viie aasta jooksul jääb vajalik tootmismaht praegusele tasemele.
Mööblitootmises kasvab nõudlus võrreldes tänasega esimesel aastal 2%, teisel 4%, kolmandal 6%, neljandal 8% ja viiendal aastal 10%. Sama nõudluse kasv kehtib nii robotiga kui robotita stsenaariumis. Nõudluse kasvu ei saa seega lugeda roboti tekitatud kasuks. Roboti majanduslik mõju saab tekkida ainult sellest, kui ettevõtte tulemus on robotiga teistsugune kui ilma robotita.
3. Roboti rakendamine – mida robotiseerimine vahetult muudab?
Kotiliinil võtab robot üle saepurukottide vastuvõtmise liinilt ja ladumise alustele. Ladumine toimub kogu tootmismahu ulatuses ning robot saab selle tegevuse täielikult üle võtta.
Robot ei asenda siiski kõiki ladustaja seniseid tegevusi. Alles jäävad näiteks tühja aluse paigaldamine ja täis aluse eemaldamisega seotud tööd. Nende osakaal kogu töömahust on väike ning need saab jagada olemasolevate töötajate vahel ilma märkimisväärse lisakoormuse või uue tööjõuvajaduseta. Robotiseerimise vahetu tulemus on seega vajaduse kadumine eraldi ladustaja töökoha järele. Liini takt ja tootmismaht seejuures ei muutu.
Mööblitootmises võtab robot üle CNC detailide laadimise ja mahavõtmise. Siin peame aga kõigepealt välja selgitama, kui suurele osale CNC tegelikust tootmisprogrammist robot üldse sobib.
Kuna tegemist on fiktiivse näitega, peame selleks tegema mõned näite eeldused. Oletame, et CNC töötab aastas 1800 masinatundi. Tootmisprogrammi analüüsimisel selgub, et detailide mõõtmete, töötluste, partiisuuruste ja muude tehniliste piirangute tõttu on robotiga teenindatav 700 masinatundi aastas. Need 700 tundi ei ole arvutuse tulemus, vaid meie näite lähteandmed – tegelikus projektis tuleks sama number leida ettevõtte tootmisandmete põhjal.
Seega sobib robot:
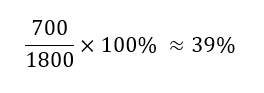
ehk ligikaudu 39%-le CNC aastasest tootmisajast.
Ka 700 masinatundi ei võrdu 700 töötunniga. Oletame meie näites, et nende 700 masinatunni jooksul kulutab operaator detailide laadimisele ja mahavõtmisele kokku 420 töötundi aastas. Ülejäänud aja töötab CNC ilma operaatori aktiivse sekkumiseta või teeb operaator muid töid.
Seega kujuneb meie näite põhjuslik ahel:
1800 h CNC tööd → 700 h robotiseerimiseks sobivat tootmist → 420 h robotiga asendatavat operaatoritööd
700 ja 420 tunni eesmärk ei ole jätta muljet, et need on mingid üldised robotiseerimise suhtarvud. Need on selle fiktiivse ettevõtte näite jaoks valitud lähteandmed. Reaalses projektis tuleks mõlemad leida tootmisprogrammi ja operaatori tegeliku töö analüüsist.
Kotiliinil kaob seega vajadus eraldi ladustaja töökoha järele. CNC puhul vabaneb aga 420 tundi ühe olemasoleva operaatori tööajast. Need on majandusliku analüüsi seisukohalt väga erinevad tulemused.
Kotiliin → robot võtab üle põhitöö → eraldi ladustaja töökoha vajadus kaob.
CNC → robot sobib 700 masinatunnile → üle võtab 420 tundi operaatoritööd, operaatori töökoht säilib.
4. Vabanev ressurss – mis sellest tegelikult saab?
Kotiliinil kaob vajadus eraldi ladustaja töökoha järele. Robotile üle minemata jäänud väikese mahuga ülesanded jagatakse olemasolevate töötajate vahel ning selleks ei ole vaja uut töötajat ega märkimisväärset lisatöömahtu.
Oletame, et ladustaja töötab alampalgaga. 2026. aasta alampalga juures on sellise töötaja aastane tööandja kulu ligikaudu 15 000 eurot. Viimase viie aasta alampalga muutuse põhjal kasutame arvutuses lihtsustatud eeldust, et tööjõukulu kasvab edaspidi keskmiselt 10% aastas.
Ümardatuna kujuneb robotita jätkamise korral selle töökoha prognoositav kulu:
| Aasta | Tööandja kulu |
| 1 | 15 000 € |
| 2 | 17 000 € |
| 3 | 18 000 € |
| 4 | 20 000 € |
| 5 | 22 000 € |
Need ei ole tulevaste alampalkade prognoosid, vaid meie tasuvusarvutuse eeldus, mis põhineb senisel palgakasvul. Robotiseerimise korral muutub see tööjõukulu välditavaks.
Mööblitootmises on olukord teistsugune. Operaatori töökoht ei kao. Robotiseerimise tulemusena vabaneb tema tööajast 420 tundi aastas, kuid ettevõte maksab talle endiselt palka. Seetõttu ei saa 420 tundi korrutada operaatori tunnikuluga ja saadud summat robotiseerimise säästuks nimetada.
Siin tuleb hoopis küsida: mida saab ettevõte nende 420 vabanenud tunniga teha? Sellele vastamiseks peame vaatama CNC-st kaugemale ehk laiendama analüüsi süsteemipiiri.
Kotiliin → vabaneb eraldi töökoht → selle rahaline väärtus on välditava tööjõukuluna teada.
CNC → vabaneb 420 tundi operaatoritööd → selle rahaline mõju pole veel teada.
5. Süsteemi mõju – kui kaugele tuleb robotiseerimise mõju jälgida?
Robotiseerimise mõju hindamiseks ei ole vaja automaatselt analüüsida kogu ettevõtet. Alustame robotiseeritavast tegevusest ja laiendame vaadet ainult siis, kui selle majandusliku mõju mõistmiseks on vaja vaadata järgmisi protsesse. Seda analüüsitavat osa tootmisest nimetame siin süsteemipiiriks.
Kotiliinil ei ole süsteemipiiri vaja laiendada. Eelmises sammus jõudsime juba selleni, et robotiseerimise tulemusena kaob vajadus eraldi ladustaja töökoha järele ning selle rahaline mõju on välditava tööjõukuluna määratav. Liini tootmismaht ei muutu ja robotiseerimisest ei jää üle sellist olulist mõju, mille väärtuse leidmiseks peaksime mööda tootmisahelat edasi liikuma.
Kotiliini puhul võime seega süsteemipiiri siinkohal sulgeda.
Mööblitootmises on olukord teistsugune. Eelmises sammus leidsime, et robot võtab CNC-operaatorilt üle 420 tundi laadimis- ja mahavõtmistööd aastas. Selle põhjal ei saa aga veel öelda, milline on 420 tunni majanduslik mõju.
Kõigepealt tuleb arvestada, et robot ise tekitab operaatorile uusi ülesandeid. Oletame näites, et roboti seadistamine, töö käivitamine, järelevalve ja muud robotiga seotud tegevused nõuavad kokku 50 tundi aastas. Tegelikult vabaneb seega:
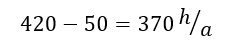
Need 50 tundi on analüüsis olulised, sest vähendavad vabaneva tööaja hulka. Eraldi rahalist kulu need aga ei tekita: operaatori töökoht ja tööjõukulu jäävad samaks, muutub ainult osa tema töö sisust.
Vaatame nüüd, kas osale 370 vabanevast tunnist saab anda rahalise väärtuse juba CNC lähedal. Oletame, et operaator teeb praegu 70 tundi ületunnitööd aastas ning pärast robotiseerimist saab selle töö teha vabanenud tööaja sees.
Operaatori töötasu on meie näites ligikaudu Eesti keskmise palga tasemel. Kasutame ümardatult 2200 euro suurust brutokuupalka, millele vastav tööandja aastane tööjõukulu on ligikaudu 35 000 eurot. Senise 70 ületunnitunni vältimine tähendab ettevõttele ümardatult 2000 euro suurust aastast säästu.
Sellele osale vabanenud tööajast oleme seega rahalise väärtuse leidnud. Alles jääb:
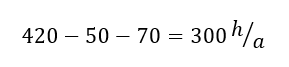
Nende 300 tunni puhul me seda veel teha ei saa. Operaatori töökoht säilib ja tema tavapärane tööjõukulu ei vähene. Seetõttu ei ole 300 tundi iseenesest 300 tunni tööjõukulu suurune sääst. Rahaline väärtus saab tekkida ainult sellest, mida ettevõte selle ajaga teha suudab.
Oletame, et ettevõtte mõnes teises tootmisprotsessis piirab suuremat tootmismahtu tööjõu puudus ning CNC-operaator saab seal töötada. Need 300 tundi on võimalik sinna suunata.
Sellega kandub robotiseerimise mõju CNC-st teise tootmisprotsessi ning süsteemipiiri tuleb laiendada. Mitte sellepärast, et robot muudaks CNC tootmisvõimsust – CNC töötab endiselt sama koormusega –, vaid sellepärast, et robotiseerimine vabastab inimese tööaega, mida saab kasutada mujal.
Nüüd tuleb välja selgitada, mida need 300 töötundi teises protsessis tegelikult võimaldavad ja kas nende mõju jõuab lõpuks ka müüdava valmistoodanguni.
Kotiliin → robotiseerimisega vabaneva ressursi rahaline väärtus on teada → süsteemipiir sulgub.
CNC → osale vabanevast tööajast on rahaline väärtus teada, osa mõju tuleb otsida järgmisest protsessist → süsteemipiiri tuleb laiendada.
6. Valmistoodang ja nõudlus – kas vabanenud ressursi kasutamisel on väljund?
Kotiliini puhul on analüüs selle haru osas lõppenud. Vabanenud ressursi rahaline mõju on välditava tööjõukuluna teada ning selle väärtuse leidmiseks ei ole vaja süsteemipiiri laiendada.
Mööblitootmises jäi meil aga 300 tundi vabanenud operaatori tööaega, millele me veel rahalist väärtust anda ei saanud. Oletame, et ettevõtte mõnes teises tootmisprotsessis on tööjõupuudus ning CNC-operaator saab oma vabanenud tööajal seal töötada.
Sellega oleme leidnud vabanenud ressursile rakenduse, kuid mitte veel selle majanduslikku väärtust.
Oletame näite jaoks, et selles protsessis kulub ühe täiendava müüdava toote valmistamiseks keskmiselt 0,6 töötundi. Tegelikus projektis tuleks see seos leida ettevõtte enda tootmisandmetest.
Kõigi 300 tunni kasutamine võimaldaks seega valmistada kuni:
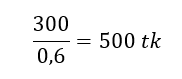
ehk 500 täiendavat toodet aastas.
Nüüd oleks lihtne öelda, et oleme leidnud kogu 300 tunnile väärtuse. Tegelikult teame ainult seda, et ettevõte suudaks 500 toodet rohkem valmistada. Majandusliku mõju tekkimiseks peab neile toodetele olema ka ostja.
Oletame, et ettevõtte praegune müügivõimalus võimaldab realiseerida sellest täiendavast mahust 300 toodet aastas. Ülejäänud 200 toote valmistamiseks oleks küll tööressurss olemas, kuid nende tootmine lattu ei muudaks robotiseerimisprojekti paremaks.
300 müüdava lisatoote valmistamiseks on vaja:
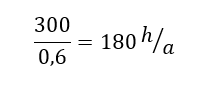
Seega leiame 300 vabanenud tunnist praeguse info põhjal majandusliku väljundi 180 tunnile. Ülejäänud 120 tundi on endiselt vaba ressurss. Me ei väida, et sellel puudub väärtus, kuid seni, kuni sellele ei ole leitud kasutust, mis muudab ettevõtte tulemust, ei saa seda robotiseerimise rahaliseks kasuks lugeda.
See tähendab ka, et süsteemipiir ei lõppenud teise tootmisprotsessi juures. Vabanenud tööajale leidsime küll tootmises rakenduse, kuid selle tegeliku kasutatavuse hindamiseks pidime vaatama veel ühe sammu kaugemale – kas täiendavale toodangule on nõudlust.
Kotiliin → vabanenud ressursi rahaline mõju on teada → süsteemipiir on suletud.
CNC → 300 h vaba ressurssi → tootmises oleks rakendus kogu ressursile → müügivõimalus piirab tegelikult kasutatava ressursi 180 tunnini → 120 tunni väärtus jääb veel realiseerimata.
7. Kaks stsenaariumi ja rahavood – kui suur on tegelik rahaline erinevus?
Senise analüüsiga oleme välja selgitanud, mida robotiseerimine kummaski projektis muudab. Nüüd saab panna kõrvuti kaks tulevikku: mis juhtub siis, kui robotit ei osteta, ja mis juhtub siis, kui robotiseerimisprojekt tehakse ära.
Arvesse lähevad ainult need tulud ja kulud, mis kahe stsenaariumi vahel erinevad. Tootmismahu üldine kasv toimub mõlemas stsenaariumis ning seda ennast ei saa lugeda robotiseerimise kasuks. Arvutuse lihtsustamiseks eeldame ka, et ettevõtte ülejäänud tootmine suudab prognoositud 10% mahu kasvu teenindada.
Kotiliinil on võrdlus lihtne. Robotita jätkab ladustaja senist tööd ning ettevõttele jääb tema tööjõukulu. Robotiga kaob vajadus eraldi ladustaja töökoha järele ning asemele tulevad roboti jooksvad kulud.
Ladustaja esimese aasta tööandja tööjõukuluks võtsime ümardatult 15 000 eurot ning eeldame selle kasvuks 10% aastas. Roboti jooksvateks kuludeks arvestame 3000 eurot aastas.
| Aasta | Robotita tööjõukulu | Robotiga OPEX | Rahavoo erinevus |
| 1 | 15 000 € | 3 000 € | +12 000 € |
| 2 | 17 000 € | 3 000 € | +14 000 € |
| 3 | 18 000 € | 3 000 € | +15 000 € |
| 4 | 20 000 € | 3 000 € | +17 000 € |
| 5 | 22 000 € | 3 000 € | +19 000 € |
Viie aasta jooksul on kahe stsenaariumi rahavoogude erinevus kokku ligikaudu 77 000 eurot.
Mööblitootmises olemasoleva CNC-operaatori töökoht robotiseerimisega ei kao. Rahaline erinevus tekib sellest, kuidas sama tööjõuressurssi kahes stsenaariumis kasutada saab.
Robotita stsenaariumis jääb senine töökoormus alles ning tootmismahu kasv tekitab täiendava tööjõuvajaduse. Meie näites eeldame, et alates teisest aastast vajatakse 0,5 täiendavat töökohta ja neljandast aastast ühte täiendavat töökohta.
Robotiga stsenaariumis jääb olemasolevale operaatorile pärast varem kirjeldatud tööaja ümberjaotamist 120 tundi reservi. Seda kasutatakse järk-järgult kasvava põhitoodangu teenindamiseks. Arvutuse lihtsustamiseks eeldame, et kasvuga seotud operaatoritöö maht on praegu 1600 tundi aastas. Seega tähendab 2–10% tootmismahu kasv 32–160 tundi täiendavat tööd aastas.
Esimesel kolmel aastal mahub see täielikult 120 tunni reservi. Neljandal aastal ületab kasv reservi 8 ja viiendal aastal 40 tunni võrra. Alles siis hakkab robotiga stsenaariumis uuesti tekkima ületunnitöö.
Samal ajal säilib varem leitud võimalus valmistada vabanenud tööajaga täiendavat müüdavat toodangut. Selle lähteväärtuseks saime 12 000 eurot katet aastas. Eeldame, et ka selle toodangu müügivõimalus kasvab samas tempos ettevõtte üldise nõudlusega.
Need kaks mõju saab näidata ühe arvestusena:
| Aasta | Tootmismahu kasv võrreldes tänasega | Kasvust lisanduv töö | Ületunnid robotiga | Välditud ületunnid | Ületunnisääst | Täiendava toodangu kate |
| 1 | 2% | 32 h | 0 h | 70 h | 2 000 € | 12 240 € |
| 2 | 4% | 64 h | 0 h | 70 h | 2 200 € | 12 480 € |
| 3 | 6% | 96 h | 0 h | 70 h | 2 420 € | 12 720 € |
| 4 | 8% | 128 h | 8 h | 62 h | 2 360 € | 12 960 € |
| 5 | 10% | 160 h | 40 h | 30 h | 1 260 € | 13 200 € |
Tabelist tuleb välja üks oluline erinevus. Robotiga ei tähenda tootmismahu kasv kohe uue töötaja vajadust. Kõigepealt kasutatakse ära robotiseerimisega tekkinud vaba tööaeg ja alles selle ammendumisel hakkavad uuesti tekkima ületunnid. Robotita sellist reservi ei teki ning kasv tuleb katta täiendava tööjõuga.
Ületunnisäästu puhul kasvab koos palgaga ühe tunni rahaline väärtus, mitte säästetud tundide arv. Seetõttu suureneb 70 säästetud tunni väärtus esimestel aastatel 2000 eurolt 2420 euroni. Neljandal ja viiendal aastal hakkab sääst vähenema, sest osa ületunnitööst tekib tootmismahu kasvu tõttu uuesti.
Nüüd saab mõlema stsenaariumi rahalise mõju kokku panna. Robotita lisandub kasvust tulenev tööjõukulu. Robotiga saadakse täiendava toodangu kate ja säästetakse osa ületunnikulust, kuid lisandub 3000 eurot roboti jooksvaid kulusid aastas.
| Aasta | Robotita: lisatööjõukulu | Robotiga: täiendav kate | Robotiga: ületunnisääst | Roboti OPEX | Rahavoo erinevus |
| 1 | – | 12 240 € | 2 000 € | −3 000 € | 11 240 € |
| 2 | 19 500 € | 12 480 € | 2 200 € | −3 000 € | 31 180 € |
| 3 | 21 000 € | 12 720 € | 2 420 € | −3 000 € | 33 140 € |
| 4 | 47 000 € | 12 960 € | 2 360 € | −3 000 € | 59 320 € |
| 5 | 51 000 € | 13 200 € | 1 260 € | −3 000 € | 62 460 € |
Viie aasta jooksul on robotiga ja robotita stsenaariumi rahavoogude erinevus kokku ligikaudu 197 000 eurot.
Kotiliini ja CNC-projekti erinevus tuleb siin hästi välja. Kotiliinil tekib rahaline mõju peamiselt ühe töökoha vajaduse kadumisest. CNC puhul olemasolev töökoht ei kao. Robotiseerimine muudab aga selle töökoha kasutamist: osa vabanenud ajast võimaldab valmistada täiendavat müüdavat toodangut, osa kaotab senise ületunnivajaduse ja ülejäänud reserv võimaldab kasvavat tootmismahtu mõnda aega teenindada ilma täiendava töötajata.
Kotiliin → sama toodang väiksema tööjõukuluga → viie aasta rahavoogude erinevus umbes 77 000 €.
CNC → täiendav müüdav toodang + väiksem ületunnivajadus + kasvust tuleneva lisatööjõuvajaduse vältimine → viie aasta rahavoogude erinevus umbes 197 000 €.
8. Investeeringu hindamine – kas projekt vastab ettevõtte nõuetele?
Nüüd jõuame küsimuseni, millega tasuvusarvutust sageli alustatakse: kas 100 000 eurot maksev robot tasub ära? Erinevus on selles, et nüüd on meil olemas põhjendatud rahavood, millega seda arvutada.
Nälg & Võlg AS on seadnud robotiseerimisprojektidele kaks tingimust. Investeering peab tasuma ennast ära hiljemalt viie aastaga ning investeeringult oodatav tootlus peab olema vähemalt 8% aastas.
Esimesele küsimusele vastab tasuvusaeg. Teise puhul tuleb arvestada ka seda, millal raha ettevõttele tagasi tuleb. Selleks kasutame puhas nüüdisväärtust ehk NPV-d.
Tasuvusaeg
Kotiliini aastased rahavood olid:
12 000 → 14 000 → 15 000 → 17 000 → 19 000 eurot.
Viie aastaga koguneb kokku 77 000 eurot. Seega ei kata projekt selle aja jooksul 100 000 euro suurust alginvesteeringut. Kotiliini tasuvusaeg on pikem kui viis aastat.
Excel arvutus näitab, et kui ettevõtte nõue on viieaastane tasuvusaeg, siis sellisel kujul projekt sellele ei vasta.
CNC-projekti rahavood olid:
| Aasta | Aasta rahavoog | Kumulatiivne rahavoog |
| 1 | 11 240 € | 11 240 € |
| 2 | 31 180 € | 42 420 € |
| 3 | 33 140 € | 75 560 € |
| 4 | 59 320 € | 134 880 € |
| 5 | 62 460 € | 197 340 € |
100000 euro piir ületatakse neljandal aastal. Kui eeldada lihtsustatult, et neljanda aasta rahavoog tekib aasta jooksul ühtlaselt, on pärast kolmandat aastat tagasi teenimata veel 24440 eurot.
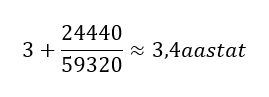
CNC-projekti lihtne tasuvusaeg on seega ligikaudu 3,4 aastat ning projekt vastab ettevõtte viieaastase tasuvusaja nõudele.
Raha väärtus sõltub ka ajast
Tasuvusaeg ütleb, millal investeeritud summa nominaalselt tagasi saadakse, kuid ei arvesta raha ajaväärtust. Täna välja antud 100 000 eurot ja viie aasta pärast saadav 100 000 eurot ei ole majanduslikult võrdsed.
Selle arvestamiseks kasutame ettevõtte nõutavat 8% tootlust. Iga tulevane rahavoog tuuakse selle abil tänasesse väärtusesse ning neist lahutatakse 100 000 euro suurune alginvesteering:
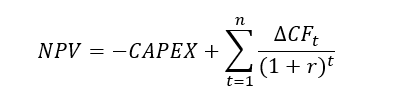
kus :
CAPEX – on projekti alginvesteering,
CFt – robotiga ja robotita stsenaariumi rahavoogude erinevus aastal t
r – ettevõtte nõutav tootlus.
8% juures annavad meie projektid ligikaudu järgmise tulemuse:
| Projekt | Kotiliin | CNC |
| Investeering | 100 000 € | 100 000 € |
| 5 aasta rahavood kokku | 77 000 € | 197 340 € |
| Lihtne tasuvusaeg | üle 5 aasta | u 3,4 aastat |
| NPV 8% juures | u −39 000 € | u +50 000 € |
NPV annab siin üsna selge vastuse. Kotiliin ei vasta meie seatud tingimustele: viie aastaga ei teenita isegi alginvesteeringut tagasi ning 8% tootlusnõude juures on projekti puhas nüüdisväärtus selgelt negatiivne.
CNC-projekt vastab mõlemale tingimusele: investeering teenitakse tagasi ligikaudu 3,4 aastaga ning ka pärast 8% tootlusnõude arvestamist jääb projektile positiivne väärtus.
See ei tähenda veel, et esimene robot on halb ja teine hea. See ütleb ainult, et meie praeguste eelduste ja 100 000 eurose investeeringu juures vastab üks projekt ettevõtte investeerimisnõuetele ja teine mitte.
Ja just siin muutub tasuvusarvutus juhtimisvahendiks. Kotiliini puhul ei peaks järgmine küsimus olema enam lihtsalt „kas tasub?“, vaid miks ei tasu ja kui palju peaks projekt muutuma, et tasuks? CNC puhul on küsimus vastupidine: kui palju võivad meie eeldused halvemaks minna, enne kui positiivne otsus muutub negatiivseks?
9. Tundlikkus ja tasuvuspiirid – kus muutub otsus?
Tasuvusarvutus ütles meile, et 100 000 euro suuruse investeeringu puhul kotiliin ei vasta ettevõtte nõuetele, CNC-projekt aga vastab. Tundlikkusanalüüsi ülesanne on nüüd leida piir, mille juures see otsus muutub.
Mõlema projekti puhul ei ole mõtet muuta korraga kümmet sisendit. Vaatame neid tegureid, mille muutmine võiks projekti tulemusele päriselt mõju avaldada.
Kotiliin – odavam robot või rohkem toodangut
Kotiliini praeguste rahavoogude nüüdisväärtus on 8% tootlusnõude juures ligikaudu 61 000 eurot. See annab esimese väga selge piiri:
100 000 € investeering → ei tasu
ligikaudu 61 000 € investeering → tasuvuspiir
Seega on üks võimalus leida oluliselt odavam robotiseerimislahendus.
Teine võimalus on suurendada liini toodangut. Siin on oluline, et robot ei ole tootmismahu piiraja – piiriks on tootmisliin ise. Meie lähteülesandes eeldasime, et liin toodab 1000 kotti vahetuses ning robotiseerimine seda ei muuda.
Kui 100 000 euro suuruse investeeringu juures jääb nõutud tootlusest puudu ligikaudu 39 000 eurot nüüdisväärtust, võib küsida, kas olemasolev liin suudaks pärast töökorralduse muutmist rohkem toota. Näiteks pikem tööaeg, suurem liinikiirus või täiendav vahetus võiks anda rohkem valmistoodangut ilma oluliste lisakuludeta.
Siis muutub küsimus konkreetseks:
Kui palju rohkem kotte peab liin tootma ja müüma, et nende täiendav kate kataks puuduva 39 000 eurot?
Sellele ei saa vastata enne, kui teame ühe täiendava koti katet ja liini tegelikku tootmisreservi. Aga meil on olemas kaks selget piiri, mida projektis otsida: robotiseerimise maksumus peab langema või liini müüdav toodang peab suurenema.
CNC – kui palju võib tulemus halveneda?
CNC-projekti puhul on olukord vastupidine. 100 000 euro suuruse investeeringu rahavoogude nüüdisväärtus on ligikaudu 150 000 eurot, seega on NPV umbes +50 000 eurot. Projektis on arvestatav varu.
Siin tasub küsida, milline meie eeldustest seda varu tegelikult tekitab.
Vabanenud tööajaga valmistatava täiendava toodangu kate annab viie aasta rahavoogude nüüdisväärtusest ligikaudu 51 000 eurot. Huvitav on aga see, et kui jätame kõik muud eeldused samaks, võiks selle täiendava toodangu maht langeda peaaegu täielikult ja projekt püsiks ikkagi 8% tasuvuspiiri lähedal.
Põhjus on lihtne: meie arvutuses tuleb väga suur osa CNC-projekti kasust hoopis sellest, et robotita oleks kasvava tootmismahu teenindamiseks vaja täiendavat tööjõudu, robotiga aga mitte.
See näitab ühtlasi, kus asub CNC-projekti tegelik risk. Kõige kriitilisem eeldus ei ole 300 täiendava toote müük, vaid prognoositud tootmismahu kasv. Kui kasv jääb väiksemaks, väheneb ka robotita stsenaariumi lisatööjõuvajadus.
Näiteks meie mudelis eeldasime viienda aasta lõpuks 10% tootmismahu kasvu ning sellest tulenevalt 0,5 ja hiljem ühe täiendava töötaja vajadust. Kui tegelik kasv oleks nii väike, et ettevõte suudaks selle ka robotita olemasoleva tööjõuga teenindada, kaoks arvutusest üle 100 000 euro nüüdisväärtuses välditavat lisatööjõukulu. Sellisel juhul oleks projekti tulemus juba tasuvuspiiri lähedal.
Seega tuleb CNC puhul enne investeerimisotsust kontrollida eelkõige seost:
tootmismahu kasv → täiendav tööjõuvajadus.
Ei piisa väitest, et müük kasvab 10%. Tuleb olla veendunud, et selle mahu valmistamiseks oleks robotita tõepoolest vaja seda täiendavat tööjõudu, mille oleme arvutusse pannud.
Kotiliini ja CNC tundlikkus on seega täiesti erinev:
Kotiliin → projekt peab muutuma paremaks: kas investeering peab langema umbes 61 000 euroni või peab liin suutma anda piisavalt täiendavat müüdavat toodangut.
CNC → projektis on umbes 50 000 eurot nüüdisväärtuse varu, kuid selle püsimine sõltub eelkõige sellest, kas prognoositud tootmismahu kasv tekitab robotita tegelikult arvutatud lisatööjõuvajaduse.
See ongi tundlikkusanalüüsi praktiline väärtus. Me ei saa ainult vastust „tasub“ või „ei tasu“, vaid saame teada, millist numbrit tuleb enne investeerimisotsust kõige kriitilisemalt kontrollida.
Kokkuvõtteks
Kahe näite tulemus on esmapilgul veidi vastuoluline. Kotiliinil kaotab robot vajaduse terve töökoha järele, kuid 100 000 euro suurune investeering ei tasu ettevõtte seatud tingimustel ära. CNC puhul ei kao ühtegi töökohta, kuid projekt võib olla majanduslikult oluliselt tugevam.
Põhjus on selles, et robotiseerimise tasuvust ei määra see, mitu inimest robot asendab, vaid see, millise majandusliku muutuse robot tootmises tekitab.
Selle muutuse leidmiseks tuleb liikuda robotiseeritavast tegevusest väljapoole ainult nii kaugele, kui mõju tegelikult ulatub. Mõnikord piisab ühe töökoha vaatamisest. Teisel juhul tuleb jälgida vabanenud tööaega järgmisse protsessi, sealt valmistoodangusse ja lõpuks turuni. Alles siis on võimalik võrrelda kahte tulevikku – ettevõtet robotiga ja ilma robotita.
Tasuvusarvutuse väärtus ei seisne seetõttu ainult vastuses „tasub“ või „ei tasu“. Hea arvutus näitab ka, miks tulemus selline on ja kus asub piir, mille juures otsus muutub. Kotiliini puhul leidsime, et muuta tuleb kas investeeringu maksumust või projekti majanduslikku väljundit. CNC puhul saime teada, millised eeldused tuleb enne investeerimisotsust kõige hoolikamalt üle kontrollida.
Ja võib-olla ongi see robotiseerimise tasuvusarvutuse kõige olulisem osa. Valemid on üsna lihtsad. Keerulisem on aru saada, mida robot tootmises päriselt muudab ja milline osa sellest muutusest jõuab lõpuks ettevõtte rahavoogu.
Excel oskab arvutada, aga inimene peab otsustama, millised numbrid sinna üldse kuuluvad.
Kui Exceli rehkendus ei klapi, ei tasu esimese asjana Excelit parandama hakata. Tasub minna tootmisse vaatama, miks ta ei klapi.
Kirja pani ja arvutas Erkki Naaris

